Filature
La filature est le procédé qui transforme les fibres en fils, depuis la balle de coton brut jusqu'au cône de fil fini. Elle comprend l'ouverture, le cardage, l'étirage, le banc à broches et la filature. Les différents systèmes de filature produisent des fils aux caractéristiques adaptées à diverses applications finales.
Aperçu du processus de filature
- Ouverture : Ouverture des balles, élimination des impuretés et mélange des fibres
- Cardage : La carde individualise et oriente les fibres, élimine une partie des fibres courtes et forme un ruban
- Étirage : Réunion et étirage de 6 à 8 rubans pour améliorer la régularité et le parallélisme des fibres
- Banc à broches : Ajout d'une légère torsion et réduction du ruban en mèche destinée à la filature
- Filature : La torsion finale transforme la mèche en fil, ensuite bobiné sur des supports industriels
- Bobinage : Le fil est bobiné sur des cônes en carton, débarrassé de ses défauts et préparé pour le tissage ou le tricotage
Types de systèmes de filature
- Filature à anneaux : système classique offrant une large gamme de titres, du gros au fin (Ne 6 à 80). Plus lente, elle permet d'obtenir des fils de qualité pour les tissus de chemiserie et les mailles fines. Très répandue pour le coton.
- Filature open-end à rotor : rapide et économique, généralement utilisée pour les titres moyens à gros (Ne 6 à 30). Les fils peuvent être plus poilus et moins réguliers que les fils à anneaux. Adaptée au denim, aux serviettes et aux vêtements de travail.
- Filature à jet d'air Vortex : système à grande vitesse, utilisé notamment pour les titres Ne 20 à 60. Produit des fils lisses et peu poilus, adaptés à la chemiserie et présentant une bonne résistance au boulochage. L'air enroule les fibres sans torsion mécanique classique.
- Filature compacte : évolution de la filature à anneaux qui réduit la pilosité et peut améliorer la résistance du fil. Utilisée notamment pour les titres Ne 30 à 80 et les chemises haut de gamme ainsi que les mailles en coton peigné. Les fibres sont compactées avant la torsion.
- Filature Siro : deux mèches sont filées simultanément pour former un fil. Pour les titres Ne 16 à 40, elle permet d'obtenir des fils résistants et peu poilus, utilisés notamment dans les tissus de costume en laine peignée et le gabardine.
- Fil à âme : une âme en élasthanne est entourée d'une gaine de coton. Les titres Ne 20 à 40 sont utilisés pour les fils extensibles destinés au denim stretch et aux pantalons en maille Ponte.
Bacs à rubans et cônes de fil finis
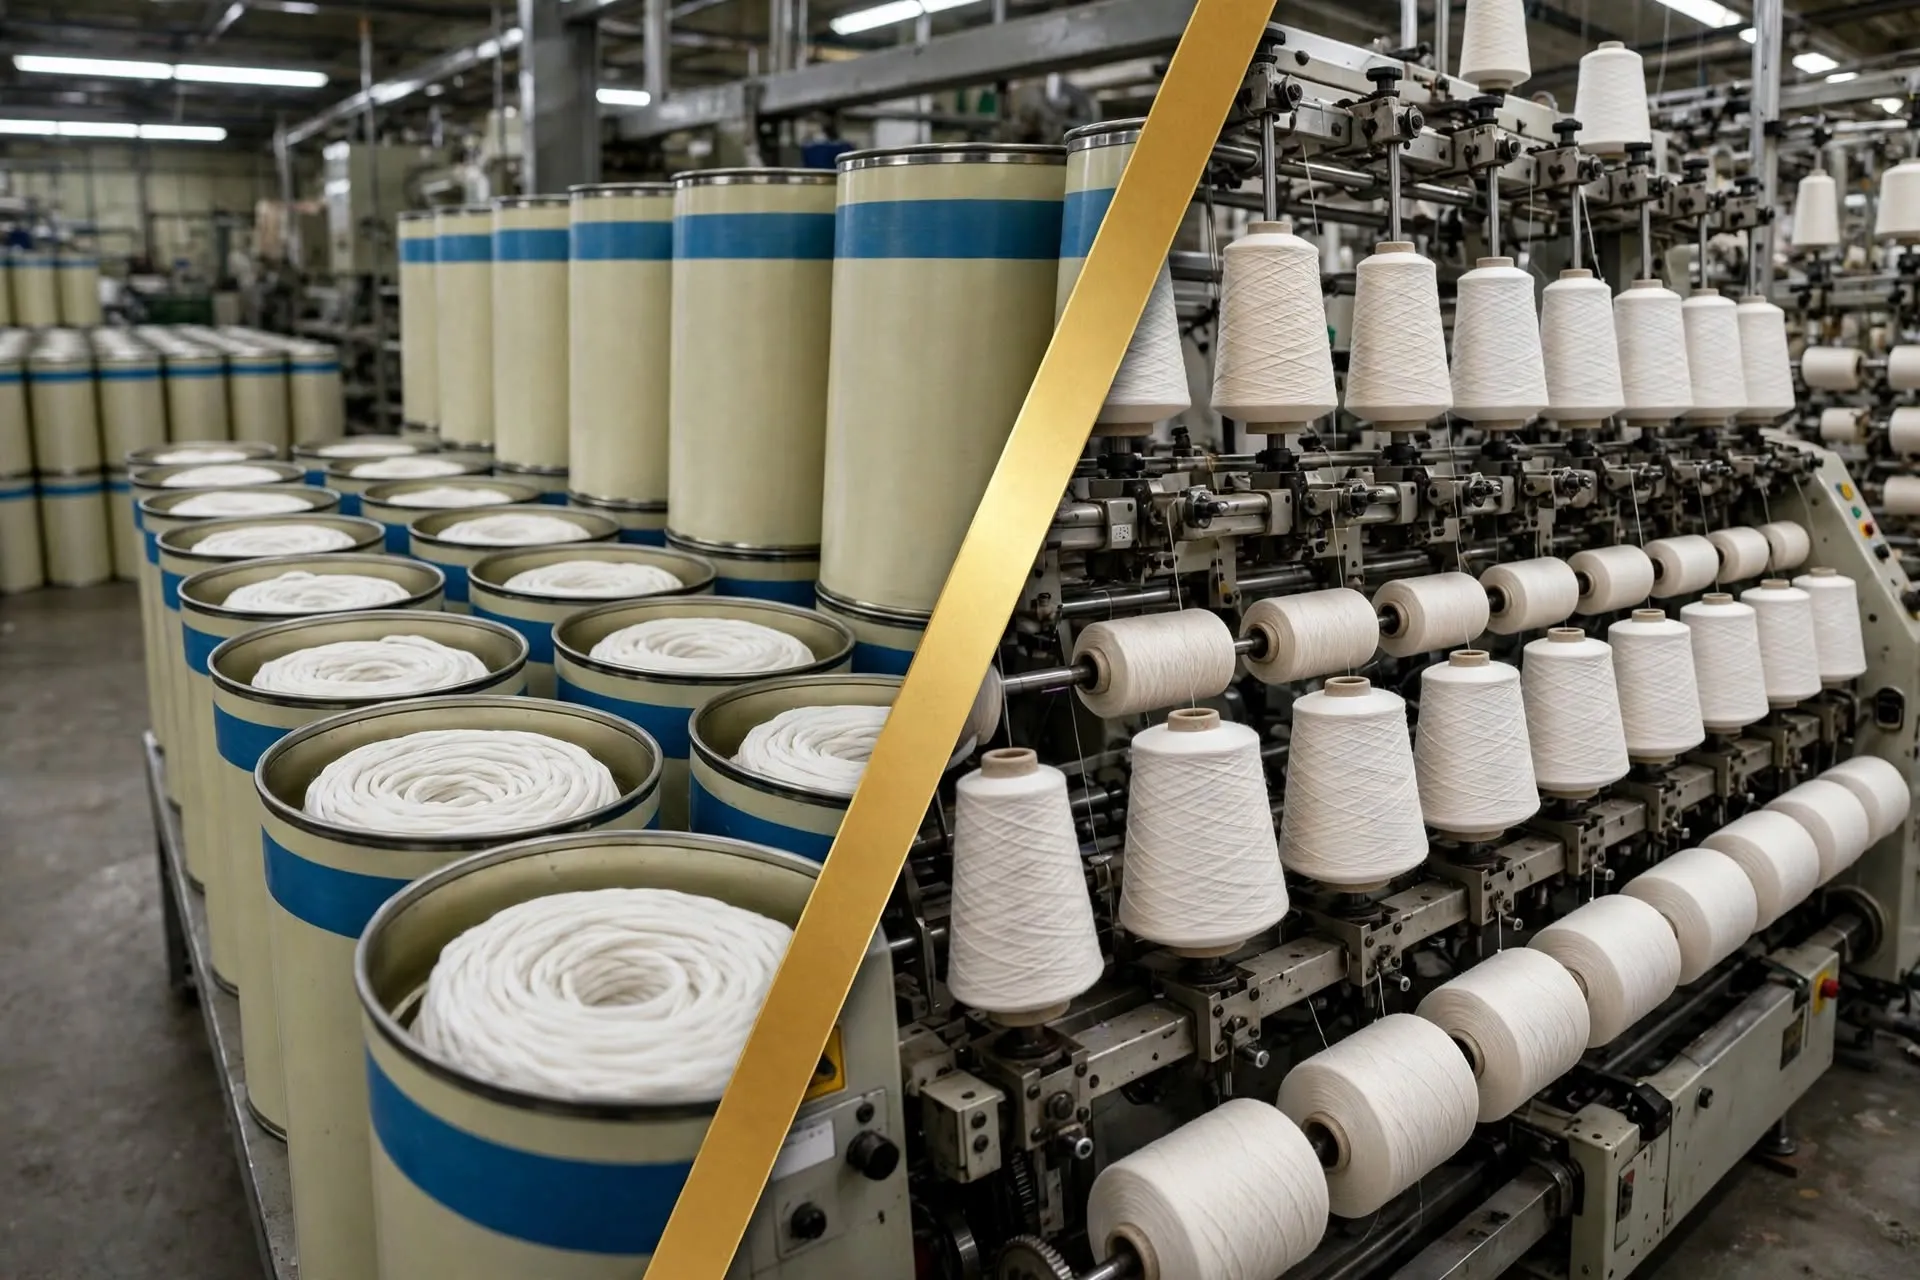
La partie gauche de l'image montre des pots à ruban : de grands récipients contenant les rubans de fibres après cardage et étirage, prêts pour le passage au banc à broches. À droite, des cônes industriels en carton portent le fil retordu, prêt à être utilisé sur les métiers à tisser et les machines à tricoter. Un fin séparateur blanc élégant distingue le stade intermédiaire du produit fini.
Quel système pour quel tissu ?
- Popeline fine de chemiserie et dobby : Filature compacte à anneaux ou à jet d'air, Ne 60 à 80
- Denim et toile : Filature open-end à rotor, Ne 8 à 16 ; fil relativement poilu et résistant
- Jersey pour T-shirts : Filature à anneaux, coton cardé, Ne 30/1 standard
- Gabardine et tissus de costume en sergé : Filature Siro compacte, Ne 40 à 60
- Tissus extensibles : Fil à âme avec un cœur en élasthanne
Contrôle qualité
- Uster Tester : Mesure la régularité du fil, les zones fines et épaisses ainsi que les neps
- Épurateur de fil : Élimine automatiquement les défauts pendant le bobinage
- CV du titre : Un CV faible indique une meilleure régularité du titre
- La torsion et la résistance sont contrôlées pour chaque lot