Filatura
La filatura è il processo che trasforma le fibre in filato, dalla balla di cotone grezzo al cono di filato finito. Comprende apertura, cardatura, stiratura, stoppinatura e filatura. I diversi sistemi di filatura producono filati con caratteristiche differenti in base all'impiego finale.
Panoramica del processo di filatura
- Apertura: Apertura delle balle, rimozione delle impurità e miscelazione delle fibre
- Cardatura: La carda orienta le fibre, elimina parte delle fibre corte e forma uno stoppino cardato (nastro)
- Stiratura: Si riuniscono e stirano 6–8 nastri per migliorare l'uniformità e il parallelismo delle fibre
- Stoppinatura: Si conferisce una leggera torsione e si riduce il nastro per ottenere lo stoppino destinato alla filatura
- Filatura: La torsione finale trasforma lo stoppino in filato, che viene avvolto su coni industriali
- Rocchettatura: Il filato viene avvolto su coni di cartone, depurato dai difetti e preparato per la tessitura o la maglieria
Tipi di sistemi di filatura
- Filatura ad anello (Ring): sistema classico, adatto a un'ampia gamma di titoli, da grossi a fini (Ne 6–80). È più lento, ma produce filati di qualità per tessuti da camiceria e maglieria fine. È ampiamente utilizzato per il cotone.
- Filatura open-end a rotore: veloce ed economica, generalmente impiegata per titoli medi e grossi (Ne 6–30). I filati possono presentare maggiore pelosità e minore regolarità rispetto a quelli ad anello. Adatta a denim, asciugamani e abbigliamento da lavoro.
- Filatura a getto d'aria Vortex: sistema ad alta velocità, utilizzato anche per titoli Ne 20–60. Produce filati lisci e poco pelosi, adatti alla camiceria e con buona resistenza al pilling. L'aria avvolge le fibre senza la classica torsione meccanica.
- Filatura compatta: evoluzione della filatura ad anello, riduce la pelosità e può aumentare la resistenza del filato. È utilizzata, tra l'altro, per titoli Ne 30–80, camicie di alta qualità e maglieria in cotone pettinato. Le fibre vengono compattate prima della torsione.
- Filatura Siro: due stoppini vengono filati contemporaneamente per formare un unico filato. Per titoli Ne 16–40 consente di ottenere filati resistenti e poco pelosi, utilizzati per tessuti pettinati da abito e gabardine.
- Filato core-spun: un'anima in elastan viene rivestita da una guaina di cotone. I titoli Ne 20–40 sono utilizzati per filati elasticizzati destinati al denim stretch e ai pantaloni in maglia Ponte.
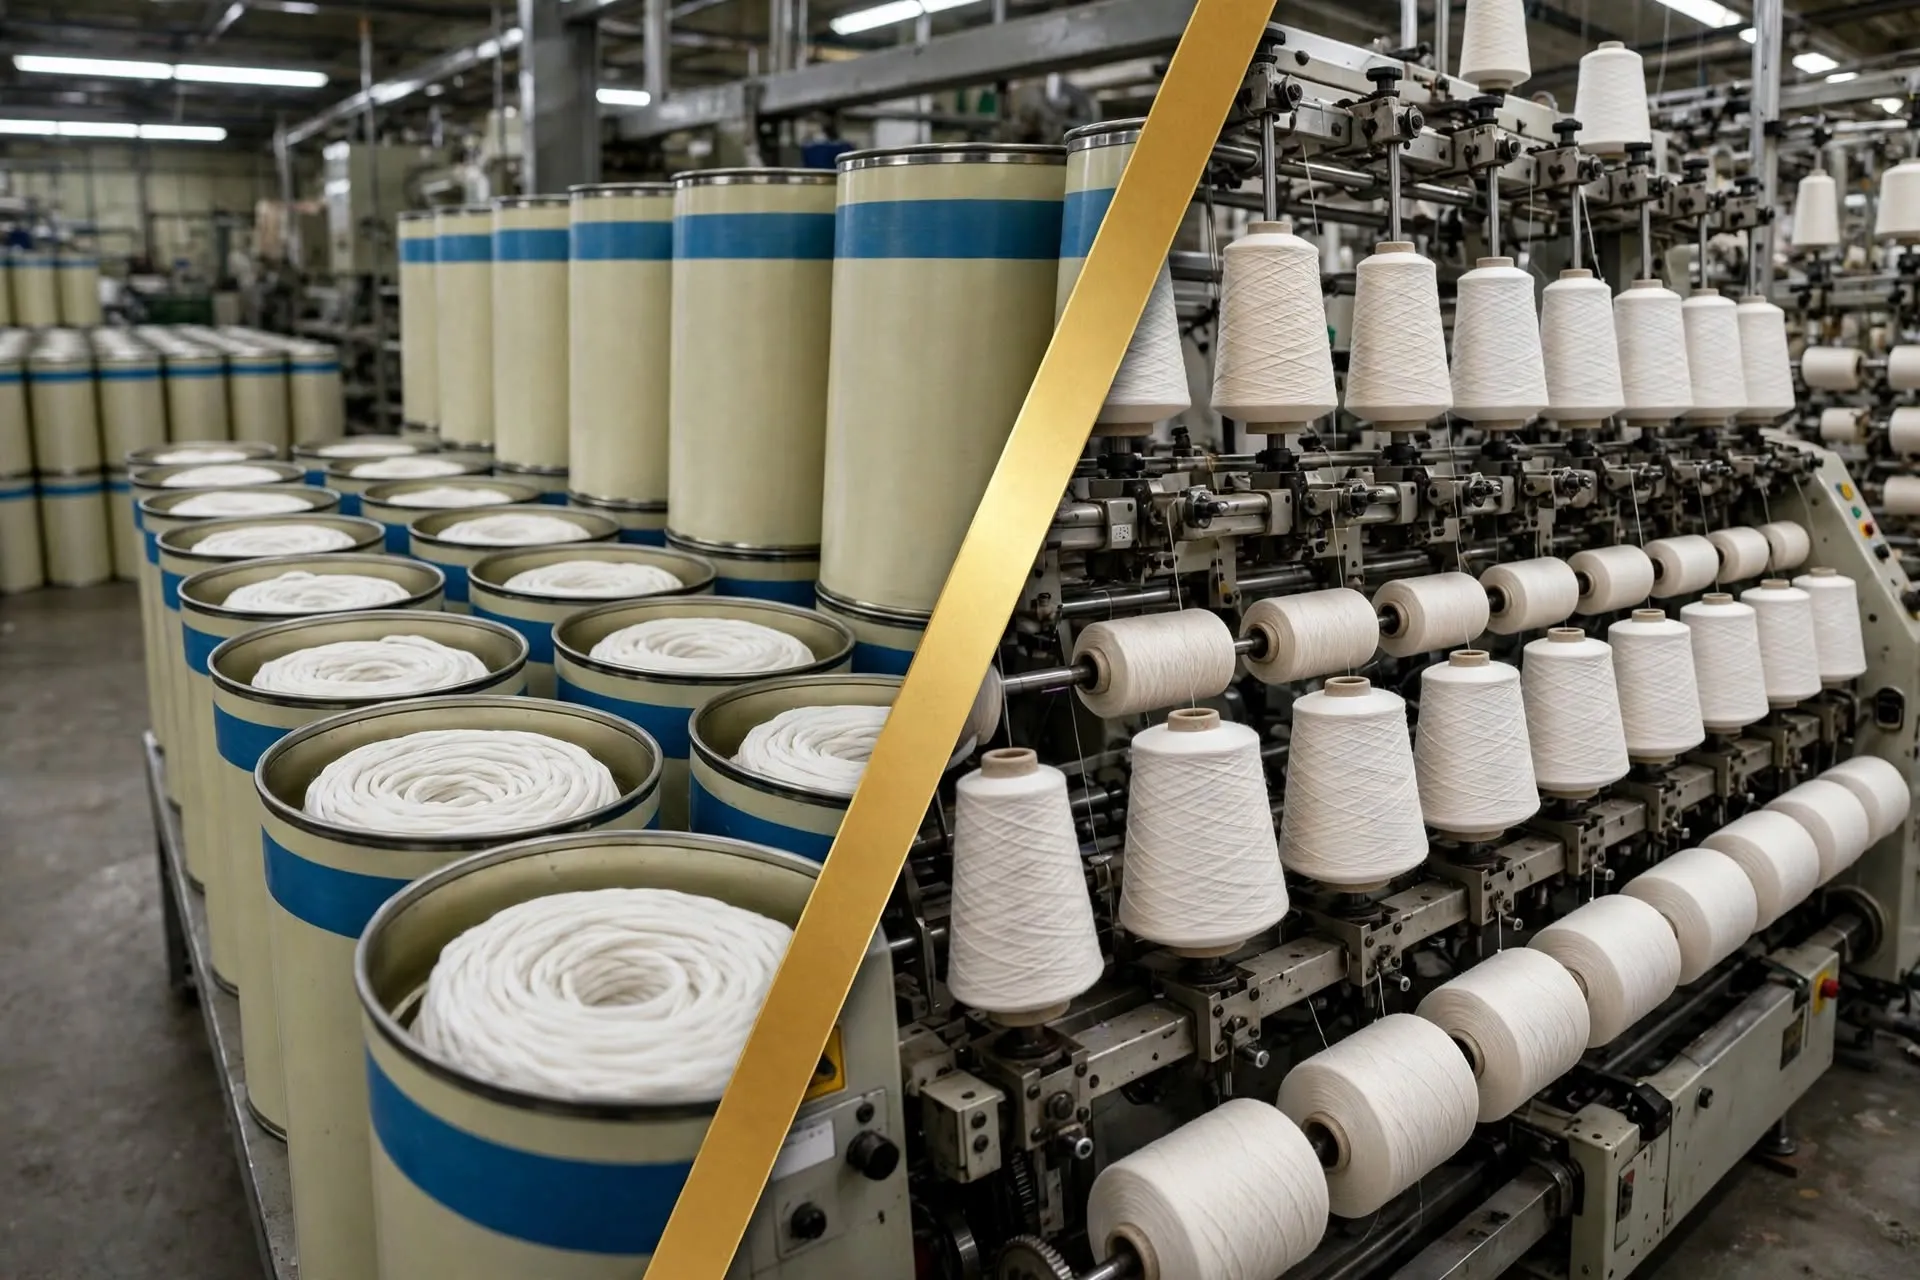
Contenitori per nastri e coni di filato finito
La parte sinistra dell'immagine mostra i contenitori per nastri: grandi recipienti che raccolgono i nastri di fibre dopo la cardatura e la stiratura, pronti per la produzione dello stoppino. A destra sono raffigurati i coni industriali in cartone con il filato ritorto, pronti per le macchine di tessitura e maglieria. Un sottile ed elegante divisorio bianco separa la fase intermedia dal prodotto finito.
Quale sistema per ciascun tessuto
- Popeline fine da camiceria e dobby: Filatura compatta ad anello o a getto d'aria, Ne 60–80
- Denim e tela canvas: Filatura open-end a rotore, Ne 8–16; filato più peloso e resistente
- Jersey per T-shirt: Filato cardato ad anello, standard Ne 30/1
- Gabardine e saia per abiti: Filatura Siro compatta, Ne 40–60
- Tessuti elasticizzati: Filato core-spun con anima in elastan
Controllo qualità
- Uster Tester: Misura l'irregolarità del filato, i punti sottili e grossi e i neps
- Pulitore del filato: Rimuove automaticamente i difetti durante la rocchettatura
- CV del titolo: Un CV basso indica una maggiore uniformità del titolo del filato
- La torsione e la resistenza vengono testate su ogni lotto